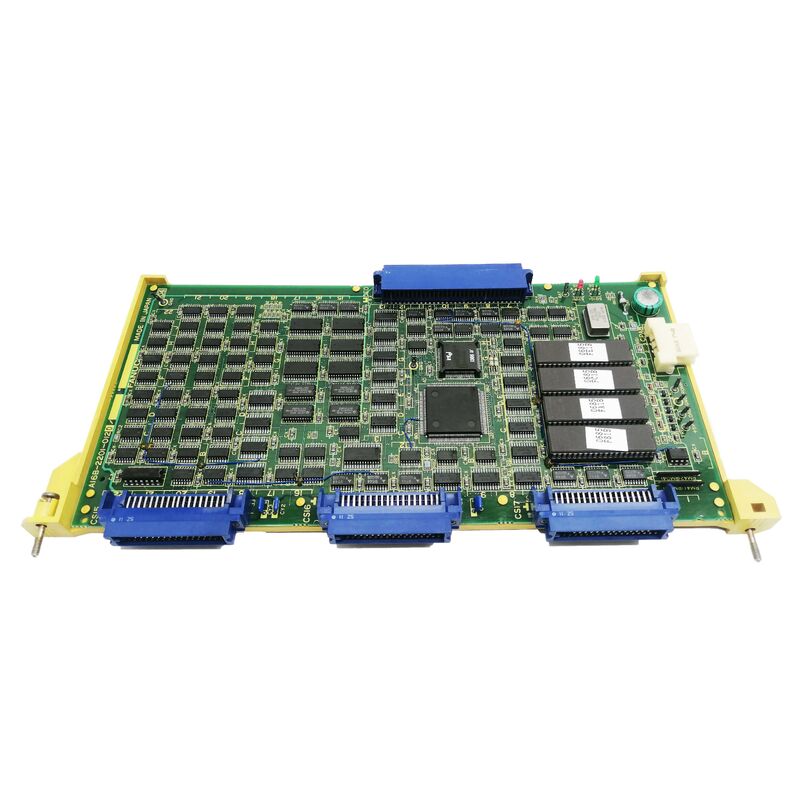
A16B-1300-0220 ∙ FANUC Eingebauter Sensor / Sensor Signalumwandlungskonto ∙ A16B-1300 Serie / CNC Messintegration
Sensorsignalumwandlung
Die A16B-1300-0220 ist eine Signalumwandlungskette, die die physikalische Messwelt von Werkzeugmaschinensensoren und die digitale Signalumgebung der FANUC CNC verbindet.Die beiden Funktionen, die in der Beschreibung enthalten sind, zeigen seine vollständige Funktion.:
Eingebaute Sensoroberfläche:"Eingebundener Sensor" bezeichnet Sensoren, die in die Werkzeugmaschine eingebettet sindoder andere integrierte Messvorrichtungen, die physisch in die Maschine eingebaut sind und nicht von außen befestigt sindDiese Sensoren erzeugen Signale, wenn sie mit einem Werkstück oder einer Referenzfläche in Berührung kommen.
Sensorsignalumwandlungsschaltung:Rohsensorsignale typischerweise analoge Spannungs- oder Stromsignale,oder einfache Ein-/Aus-Schaltkontakte Die A16B-1300-0220 führt folgende Umwandlung durch:
- Analog-Digitalumwandlungfür Sensoren, die analoge Ausgänge erzeugen (Kraftsensoren, Entfernungssensoren, kapazitive Messsysteme)
- Signalkonditionierungzur Verstärkung, Filterung oder Neugestaltung von Rohsensorsignalen vor der CNC-Bearbeitung
- Umrechnung der Ebenenzwischen der Signalspannung des Sensors und der Logik-Eingangsspannung des CNC
- Isolationzwischen dem Sensorkreis und dem, um zu verhindern, dass Geräusche oder vorübergehende Spannungen aus dem Maschinenkörper die CNC erreichen
Wichtige Produktinformationen
| Parameter |
Wert |
| Funktionen |
Eingebauter Sensor + Signalumwandlung |
| Anwendung |
CNC-Werkzeugmaschinenmessung |
| Typ der Platte |
PCB zur Signalumwandlung |
| Reihe |
A16B-1300 |
Warum die Signalkonvertierung in CNC-Anwendungen wichtig ist
Werkzeugmaschinensensoren erzeugen Signale in Umgebungen, die sich grundlegend von der Elektronikumgebung des CNC-Steuerers unterscheiden:
Elektrischer Lärm:Werkzeugmaschinen erzeugen erhebliche elektromagnetische Störungen durch Servoantriebe, Spindelantriebe, hydraulische Magnetmaschinen und Bogenschweißgeräte.Die Sensorkabel, die durch das elektrische Kabinett der Maschine laufen, nehmen dieses Geräusch aufOhne Signalkonditionierung beeinträchtigt Lärm das Messsignal.
Unterschied im Signalformat:Sensoren können analoge Spannungen (010 V, 420 mA) oder Differenzsignale ausgeben, die die standardmäßigen digitalen Eingänge der CNC nicht direkt verarbeiten können.Die Signalkonvertierung bildet diese Formate mit CNC-kompatiblen digitalen Eingängen ab.Bodenisolierung:Sensoren, die mechanisch in die Maschine integriert sind, können unterschiedliche Bodenreferenzen vom CNC-Steuergerät haben.Die A16B-1300-0220 löst all diese Probleme , ein korrekt formatiertes Signal, das die CNC für Messungen, Steuerungen und Feedback verwenden kann.
Anwendungsszenarien
Einbauteilmessfehler:Ein FANUC-CNC-Bearbeitungszentrum mit integrierter Touch-Sonde-Messung verliert die Messgenauigkeit oder erzeugt Sensorkommunikationswarnungen.Das Signalumwandlerbrett A16B-1300-0220 wird als Fehler identifiziert.. Ersatz wiederherstellt eine genaue Messsignalumwandlung.
Wartung der CNC-Sensorintegration:Ein FANUC-CNC-Werkzeugmaschine mit eingebauten Messsensoren wird einer Leiterplattenwartung unterzogen.
Häufig gestellte Fragen
F1: Mit welchen Sensortypen arbeitet A16B-1300-0220?
Die Beschreibung "Sensor eingebunden" deutet auf Sensoren hin, die physikalisch in die Werkzeugmaschine integriert sind typischerweise Touch-Sonden (Renishaw, Marke FANUC), Messsonden in der Spindel,mit einer Leistung von mehr als 50 W undDie Signalumwandlungsanlage berücksichtigt die spezifischen elektrischen Eigenschaften dieser eingebauten Sensoren.Bestätigen Sie die kompatiblen Sensortypen anhand der entsprechenden Werkzeugmaschine von FANUC und der CNC-Dokumentation.
F2: Ist A16B-1300-0220 das gleiche wie ein Standard-E/A-Board?
Nr. Standard I/O-Boards (wie die in dieser Sitzung bestätigte A16B-1212-0221 I/O-Karte C6) verarbeiten digitale Ein-/Auslasssignale der Maschine ‡ Schalter, Solaranlagen, Lampen.Die A16B-1300-0220 ist speziell eine Signalwandlung für Messsensoren, die zusätzliche Konditionierung, Umwandlung und Isolierung, die Präzisionsmessschaltungen über die Standard-E/A-Funktionalität hinaus erfordern.
F3: Erfordert der A16B-1300-0220-Austausch eine Neukalibrierung des Sensors?
Signalumwandlungstafeln, die Verstärkungs- oder Versetzungsbereinigungskomponenten enthalten, können die Messgenauigkeit nach dem Austausch beeinträchtigen.Ob eine Neukalibrierung erforderlich ist, hängt vom spezifischen Sensorsystem ab und ob die Umwandlungseigenschaften der neuen Platte mit den Eigenschaften des ursprünglichen. Bestätigen Sie aus der einschlägigen Dokumentation des FANUC-Messsystems.
F4: Beeinflusst der Ausfall von A16B-1300-0220 die Servo-Steuerung der CNC-Achse?
Sensorsignalumwandlungsplattenfehler beeinflussen die Messfunktionen - Teilmessung, Sondenzyklen und sensorbasierte Rückkopplung - aber in der Regel nicht die Primärachs-Servo-Steuerung der CNC.Die CNC arbeitet mit programmierten Koordinaten weiter; nur sensorabhängige Funktionen (Messmakros, von Sensoren ausgelöste Operationen) sind betroffen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!